

Le retrait est un problème courant et difficile dans la production de moules de soufflage. En tant que fournisseur de moules de soufflage, j'ai rencontré ce problème à de nombreuses reprises et j'ai accumulé une riche expérience pour y faire face. Dans ce blog, je partagerai quelques stratégies efficaces pour résoudre le problème du retrait dans la production de moules de soufflage.
Comprendre le problème du retrait
Avant d'aborder les solutions, il est crucial de comprendre les causes du retrait dans la production des moules de soufflage. Le retrait se produit lorsque la matière plastique refroidit et se solidifie après avoir été injectée dans le moule. À mesure que le plastique perd de la chaleur, il se contracte, entraînant une réduction de sa taille par rapport à la cavité du moule. Plusieurs facteurs peuvent influencer le degré de retrait, notamment le type de résine plastique, la conception du moule, les conditions de traitement et la vitesse de refroidissement.
Choisir la bonne résine plastique
Le choix de la résine plastique joue un rôle important dans la détermination du taux de retrait. Différents types de plastiques ont des caractéristiques de retrait différentes. Par exemple, les plastiques cristallins tels que le polyéthylène (PE) et le polypropylène (PP) ont généralement des taux de retrait plus élevés que les plastiques amorphes comme le polystyrène (PS) et l'acrylonitrile butadiène styrène (ABS). Lors de la sélection d'une résine plastique pour la production de moules par soufflage, il est essentiel de prendre en compte ses propriétés de retrait et de choisir une résine adaptée à l'application spécifique.
Nous proposons une large gamme deMoule de moulage par soufflagecompatibles avec diverses résines plastiques. Notre équipe technique peut vous fournir des conseils professionnels sur la sélection de résine en fonction des exigences de votre produit et vous aider à minimiser les problèmes de retrait dès le départ.
Optimisation de la conception du moule
La conception du moule peut également avoir un impact significatif sur le retrait. Un moule bien conçu peut aider à contrôler le flux de matière plastique et à assurer un refroidissement uniforme, ce qui peut réduire le retrait. Voici quelques considérations clés lors de la conception d’un moule de soufflage :
- Épaisseur de paroi: Une épaisseur de paroi uniforme est cruciale pour minimiser le retrait. Une épaisseur de paroi variable peut provoquer un refroidissement inégal et entraîner un retrait différentiel, entraînant des déformations et des imprécisions dimensionnelles. Lors de la conception du moule, essayez de maintenir une épaisseur de paroi constante dans tout le produit.
- Conception de porte: La porte est le point où la matière plastique entre dans la cavité du moule. La taille, la forme et l’emplacement de la porte peuvent affecter l’écoulement du plastique et le modèle de retrait. Une porte correctement conçue peut assurer un remplissage fluide et uniforme de la cavité du moule, réduisant ainsi le risque de retrait.
- Canaux de refroidissement: Un refroidissement efficace est essentiel pour contrôler le retrait. Le moule doit être conçu avec un système de refroidissement efficace capable d’évacuer la chaleur de la matière plastique rapidement et uniformément. Les canaux de refroidissement doivent être stratégiquement placés pour garantir que toutes les parties du moule soient refroidies uniformément.
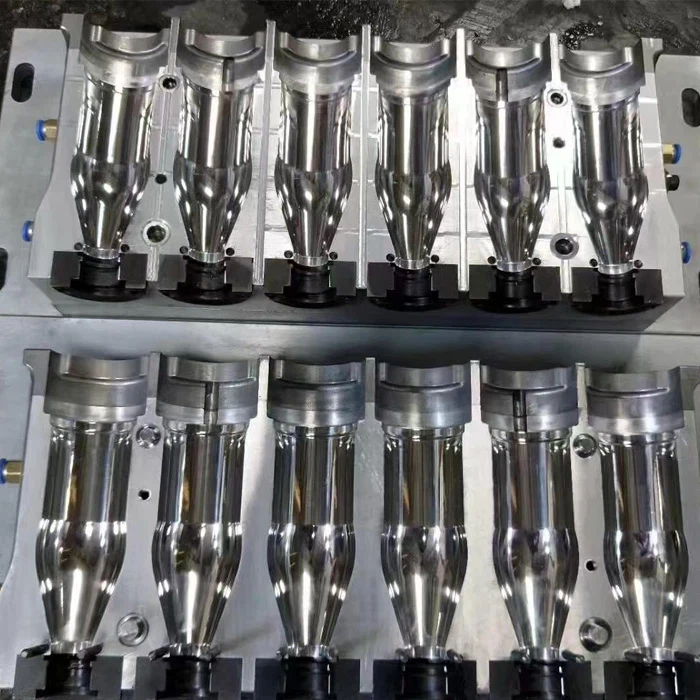
Notre entreprise est spécialisée dans la conception et la fabrication de moules de soufflage de haute qualité, notammentMoule de soufflage à 6 cavitésetMoule de soufflage à 4 cavités. Nos concepteurs de moules expérimentés utilisent une technologie CAD/CAM avancée pour optimiser la conception du moule et garantir les meilleures performances possibles.
Contrôler les conditions de traitement
Les conditions de traitement lors de la production du moule de soufflage peuvent également influencer le retrait. Voici quelques facteurs clés à considérer :
- Température de fusion: La température de fusion de la résine plastique affecte sa viscosité et sa fluidité. Une température de fusion plus élevée peut réduire la viscosité du plastique, facilitant ainsi le remplissage de la cavité du moule. Cependant, une température de fusion trop élevée peut également augmenter le taux de retrait. Il est important de trouver la température de fusion optimale pour la résine plastique spécifique utilisée.
- Pression et vitesse d'injection: La pression et la vitesse d'injection déterminent la manière dont la matière plastique remplit la cavité du moule. Une pression et une vitesse d'injection plus élevées peuvent garantir un remplissage complet du moule, mais elles peuvent également provoquer une contrainte excessive sur le plastique et entraîner un retrait accru. Il est nécessaire d'ajuster la pression et la vitesse d'injection en fonction de la conception du moule et des propriétés de la résine plastique.
- Temps de refroidissement: Le temps de refroidissement est la période pendant laquelle la matière plastique se solidifie dans le moule. Un temps de refroidissement plus long peut réduire le retrait en permettant au plastique de refroidir plus lentement et uniformément. Cependant, un temps de refroidissement trop long peut également réduire l’efficacité de la production. Il est important de trouver le bon équilibre entre temps de refroidissement et vitesse de production.
Nos experts techniques peuvent fournir des conseils détaillés sur l’optimisation des conditions de traitement afin de minimiser le retrait. Nous utilisons des équipements de pointe et des systèmes de contrôle de processus avancés pour garantir un contrôle précis du processus de production.
Traitements de post-traitement
Dans certains cas, des traitements post-traitement peuvent être utilisés pour réduire le retrait et améliorer la stabilité dimensionnelle du produit final. Voici quelques méthodes de post-traitement courantes :
- Recuit: Le recuit est un processus de traitement thermique qui consiste à chauffer le produit plastique à une température spécifique puis à le refroidir lentement. Ce processus peut soulager les contraintes internes du plastique et réduire le retrait.
- Compensation du retrait: La compensation du retrait consiste à ajuster les dimensions du moule pour tenir compte du retrait attendu de la matière plastique. Cela peut être réalisé en augmentant légèrement la taille de la cavité du moule en fonction du taux de retrait de la résine plastique.
Nous proposons des services de post-traitement complets pour aider nos clients à obtenir la meilleure qualité de produit possible. Notre équipe d'experts peut recommander les traitements post-traitement les plus adaptés en fonction des exigences spécifiques de votre produit.

Conclusion
Résoudre le problème du retrait dans la production de moules par soufflage nécessite une approche globale qui implique la sélection de la bonne résine plastique, l'optimisation de la conception du moule, le contrôle des conditions de traitement et l'utilisation de traitements post-traitement appropriés. En tant que fournisseur professionnel de moules de soufflage, nous possédons l’expertise et l’expérience nécessaires pour vous aider à surmonter les problèmes de retrait et à fabriquer des produits de haute qualité.
Si vous rencontrez des problèmes de retrait dans votre production de moules de soufflage ou si vous recherchez un fournisseur de moules de soufflage fiable, n'hésitez pas à nous contacter. Notre équipe est prête à vous fournir des solutions et une assistance professionnelles. Nous sommes impatients d’avoir l’opportunité de travailler avec vous et de vous aider à atteindre vos objectifs de production.
Références
- Beckermann, C. et Viskanta, R. (1993). Un modèle d'éléments finis pour prédire le retrait, le gauchissement et les contraintes résiduelles dans les pièces moulées par injection. Ingénierie et science des polymères, 33(11), 741-752.
- Tadmor, Z. et Gogos, CG (2006). Principes de traitement des polymères. John Wiley et fils.
- Rosato, DV et Rosato, DV (2000). Manuel de moulage par injection. Éditeurs académiques Kluwer.


